Quels types de contaminants la propreté technique contrôle-t-elle principalement ?
Résumé du contenu
Propreté technique, généralement évaluées selon des normes telles que ISO 16232 et VDA 19.1, est conçu pour quantifier et contrôler les matières étrangères microscopiques susceptibles d'affecter les performances, la fiabilité et la durée de vie des composants de précision.
En pratique tests de propretéLes contaminants peuvent généralement être classés selon leur forme physique et leurs propriétés matérielles : particules métalliques dures, particules non métalliques dures, particules non métalliques molles, fibres et résidus liquides ou filmogènes. Ces contaminants peuvent provenir des procédés d’usinage et de fabrication, des environnements de production, de la manutention et du conditionnement, ainsi que de l’assemblage des composants et des premières phases de fonctionnement.
Cet article présente une vue d'ensemble systématique des principaux types de contaminants contrôlés par les exigences de propreté technique, de leurs sources typiques, des mécanismes de défaillance potentiels et des principaux paramètres d'évaluation utilisés dans l'analyse de la propreté industrielle. Ces paramètres incluent la taille maximale des particules (Lmax), la classification des matériaux, Code de propreté des composants (CCC) et charge de contamination gravimétrique.
Dans la production industrielle moderne, les composants sont de plus en plus précis, compacts et intégrés. De ce fait, même des particules étrangères microscopiques présentes sur les surfaces des composants ou à l'intérieur de leurs canaux internes peuvent être à l'origine de dysfonctionnements du système.
Propreté technique, généralement évaluée selon ISO 16232 (Véhicules routiers — Propreté des composants et des systèmes) et VDA 19.1 (Inspection de la propreté technique — Industrie automobile) propose une approche standardisée pour extraire, analyser, classer et quantifier ces contaminants.
Quels types de contaminants sont donc principalement contrôlés dans inspections techniques de propreté?
La réponse peut être examinée sous quatre angles : la morphologie et les propriétés physiques des contaminants, les sources et les étapes du processus, les mécanismes de dommages potentiels et les principaux paramètres d’évaluation industrielle.
1. Principaux types de contaminants selon leur morphologie et leurs propriétés physiques
Pendant extraction de propreté et analyse microscopique, les laboratoires utilisent généralement la microscopie optique et, si nécessaire, la microscopie électronique à balayage avec spectroscopie des rayons X à dispersion d'énergie (MEB-EDS) pour caractériser et classer les particules extraites.
Du point de vue de la forme physique et des propriétés des matériaux, les principales catégories de contaminants comprennent les suivantes.
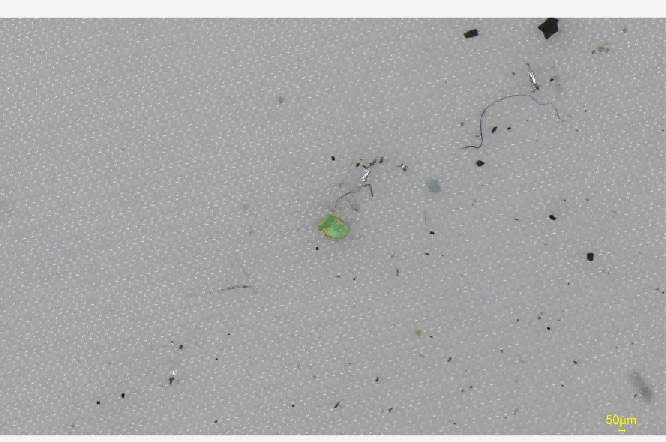
1.1 Particules métalliques dures
Les particules métalliques figurent parmi les contaminants les plus critiques dans contrôle de propreté technique, notamment lorsqu'elles sont grandes, pointues ou conductrices d'électricité.
Voici quelques exemples typiques :
métaux ferromagnétiques: copeaux d'usinage de fonte, débris d'usure d'acier au carbone, fragments d'acier trempé et particules générées par les composants filetés.
Métaux non ferreux ou non magnétiques: bavures d'alliage d'aluminium, copeaux de laiton, particules de cuivre, fragments d'acier inoxydable et résidus de soudure.
Caractéristiques physiques :
Les particules métalliques présentent généralement un aspect métallique et une forte réflexion de la lumière sous éclairage réfléchi. De nombreux copeaux et fragments d'usinage ont des arêtes vives et sont relativement durs et incompressibles.
Pourquoi faut-il les contrôler ?
Les particules métalliques peuvent se loger dans les jeux de précision et provoquer des rayures, des entailles, une usure abrasive ou un grippage mécanique dans des composants tels que les soupapes hydrauliques, les roulements, les arbres et les composants de la transmission.
Dans les systèmes électriques à haute tension, y compris les systèmes de batteries des véhicules à énergie nouvelle et les unités de commande électroniques (ECU), les particules métalliques conductrices peuvent également créer des fuites électriques, des courts-circuits ou d'autres risques liés à l'isolation, en fonction de leur taille, de leur emplacement et de leurs conditions de fonctionnement.
1.2 Particules dures non métalliques
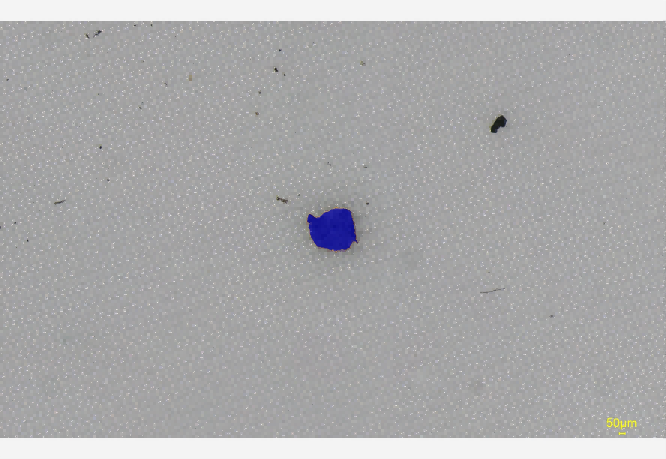
Les particules dures non métalliques sont généralement des contaminants inorganiques. Certaines présentent une dureté relativement élevée et peuvent produire des effets abrasifs importants lorsqu'elles sont introduites dans des systèmes mécaniques ou fluidiques de précision.
Voici quelques exemples typiques :
Sable de quartz issu des procédés de fonderie
billes de verre ou abrasifs
Alumine ou autres résidus abrasifs provenant du meulage
particules de céramique
poussières environnementales et particules minérales
Caractéristiques physiques :
Contrairement aux particules métalliques, ces contaminants ne présentent généralement pas d'éclat métallique. En microscopie optique, ils peuvent apparaître comme des particules irrégulières translucides, transparentes ou sombres, selon leur composition et leur morphologie.
Certaines particules à base minérale peuvent avoir une dureté nettement supérieure à celle du matériau qui les compose.
Pourquoi faut-il les contrôler ?
Les particules dures non métalliques peuvent provoquer une usure abrasive lorsqu'elles pénètrent dans des systèmes en mouvement ou transportant des fluides. Lors de la circulation du fluide, elles peuvent endommager les pompes, les surfaces d'étanchéité, les vannes de précision et les canaux internes, accélérant potentiellement l'usure et affectant l'étanchéité.
1.3 Particules molles non métalliques et contaminants polymères
Les contaminants mous non métalliques sont généralement associés aux polymères, aux élastomères, aux revêtements, aux adhésifs ou à d'autres matériaux organiques utilisés lors de la fabrication et de l'assemblage.
Voici quelques exemples typiques :
Particules de caoutchouc provenant des composants d'étanchéité
particules de plastique
Écailles de revêtement ou de peinture
Résidus d'adhésif ou de mastic durcis
Résidus d'agent de démoulage agglomérés
Caractéristiques physiques:
Ces contaminants sont généralement dépourvus d'éclat métallique et présentent des formes irrégulières. Comparés aux particules métalliques et minérales, de nombreux contaminants polymères sont relativement mous et peuvent se déformer sous l'effet d'une pression mécanique.
Pourquoi faut-il les contrôler ?
Bien qu'elles soient généralement moins abrasives que les particules dures, les particules molles peuvent s'accumuler dans les petits passages de fluides, les orifices, les composants d'injection de carburant, les soupapes et les filtres fins.
L'accumulation peut restreindre le débit, perturber le fonctionnement des vannes ou provoquer un blocage partiel ou total des passages critiques.
1.4 Contaminants fibreux
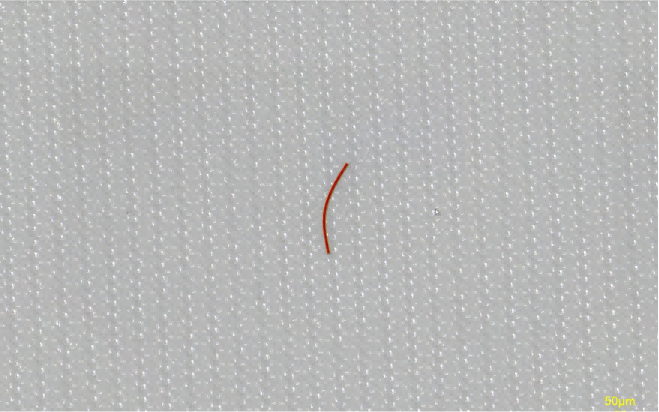
Les fibres nécessitent une attention particulière car leur géométrie allongée et leur rapport d'aspect élevé les distinguent des contaminants particulaires classiques.
Voici quelques exemples typiques :
Fibres naturelles :
Fibres de coton ou de lin provenant de chiffons de nettoyage
Fibres provenant d'emballages en papier
Fibres ou poussières dérivées du bois provenant de palettes
fibres synthétiques:
Fibres provenant des vêtements de protection
poils de brosse en nylon ou en polymère
fibres de tissu non tissé
Fibres générées par l'usure des sangles de levage
La classification des fibres repose principalement sur leurs caractéristiques géométriques, notamment la longueur, la largeur et le rapport d'aspect des particules. Les limites de classification spécifiques doivent être déterminées conformément à la version applicable et à la méthode d'évaluation de la norme ISO 16232, de la norme VDA 19.1 ou des spécifications de propreté du client.
Pourquoi faut-il contrôler les fibres ?
En raison de leur structure allongée et flexible, les fibres peuvent s'emmêler autour des arbres rotatifs, des composants de vannes, des sondes ou d'autres pièces mobiles.
Dans les systèmes fluidiques, les fibres peuvent également former un réseau physique qui capture les particules les plus fines. Ceci peut accélérer l'accumulation de contaminants et potentiellement entraîner un blocage localisé ou soudain.
1.5 Résidus liquides et filmogènes
Outre les particules solides, le contrôle de la propreté peut également concerner les résidus liquides et les films minces, en particulier lorsque l'état de surface est essentiel aux processus de fabrication ultérieurs ou aux performances du produit.
Voici quelques exemples typiques :
Résidus de fluides de coupe et d'huiles d'usinage
Huiles d'estampage
Huiles de conservation ou de protection contre la corrosion
Résidus de tensioactifs ou d'agents de nettoyage
Résidus organiques liés à la graisse et à la manutention
Caractéristiques physiques:
Ces contaminants peuvent rester sur les surfaces des composants sous forme de films extrêmement minces, difficiles à détecter par les seules méthodes conventionnelles de comptage de particules.
Pourquoi faut-il les contrôler ?
Les résidus de surface peuvent nuire aux processus ultérieurs tels que le revêtement, la peinture, le soudage et le collage en réduisant l'énergie de surface ou en interférant avec l'adhérence.
Sous l'effet de températures élevées, certains résidus organiques peuvent se décomposer ou se carboniser. Selon le matériau et l'environnement d'exploitation, les résidus chimiques peuvent également interagir avec le milieu de traitement et contribuer à la corrosion ou à d'autres défaillances de surface.
2. Sources de contaminants et étapes du processus de fabrication
Identifier l'origine des contaminants est un élément fondamental de la mise en œuvre d'un concept de contrôle de la propreté efficace.
La contamination ne doit pas se limiter à la détection lors de l'inspection finale. Il convient également d'en retracer la source jusqu'au processus de fabrication ou de manutention afin de mettre en œuvre des mesures correctives en amont.
Source de contamination | Contaminants typiques | Étapes communes de la génération |
Contamination générée par le procédé | Copeaux d'usinage, bavures d'emboutissage, résidus de rectification, fines d'usinage | Usinage, fraisage, perçage, estampage, rectification |
Contamination par les résidus de procédé | Sable de fonderie, abrasifs de sablage, résidus de produits de nettoyage, huile anticorrosion | Coulée, grenaillage, traitement abrasif, nettoyage, préservation |
contamination environnementale et liée à la manipulation | Fibres de vêtements, fragments de gants, empreintes digitales, poussières en suspension dans l'air | Zones d'assemblage, logistique, emballage, manutention manuelle |
Contamination auto-générée lors de l'assemblage ou du fonctionnement | Débris d'ajustement serré, particules d'usure, débris d'usure en phase initiale | Assemblage des composants, montage par pression, tests de fin de ligne, rodage initial |
Les sources de contamination réelles peuvent varier considérablement en fonction de la conception des composants, de la technologie de fabrication, des matériaux et de l'environnement de production.
Par conséquent, l'amélioration de la propreté nécessite généralement une combinaison de détection de la contamination, d'identification de la source, d'optimisation des processus et de mesures de prévention de la contamination.
3. Paramètres d'évaluation clés dans l'analyse de la propreté technique
La propreté technique ne consiste pas simplement à déterminer si un composant est « propre » ou « sale ».
On utilise plutôt des procédures d'extraction et d'analyse standardisées pour quantifier la contamination. Un processus d'inspection de la propreté typique peut comprendre l'extraction des particules, la filtration, l'analyse microscopique, la classification et l'évaluation quantitative.
Les paramètres suivants sont couramment utilisés pour caractériser les performances de propreté.
3.1 Taille maximale des particules — Lmax
La taille maximale des particules (Lmax) spécifie la plus grande dimension des particules détectées lors de l'évaluation de la propreté.
Pour les composants critiques, le client ou les spécifications de propreté applicables peuvent définir une taille de particules maximale admissible, notamment pour les particules métalliques ou autres particules potentiellement dommageables.
La limite réelle dépend de l'application et ne doit pas être considérée comme une valeur universelle. Par exemple, certaines applications hydrauliques, de transmission ou de vannes de précision peuvent imposer des limites strictes quant à la taille maximale admissible des particules métalliques.
3.2 Classification des matériaux et type de contamination
L'analyse des particules permet de classer les contaminants en fonction de leurs caractéristiques matérielles, telles que la contamination métallique, non métallique et à base de fibres.
Analyse optique Elle peut fournir des informations sur la morphologie et les propriétés optiques des particules. Pour les particules qui ne peuvent être identifiées avec certitude par des méthodes optiques, la microscopie électronique à balayage couplée à la spectroscopie de rayons X à dispersion d'énergie (MEB-EDS) peut être utilisée pour une caractérisation plus poussée du matériau.
Par exemple, les signaux élémentaires tels que Fe, Al, Cu, Si, O et C peuvent fournir des informations utiles pour identifier la composition probable d'une particule.
Cependant, la détection élémentaire doit être interprétée en tenant compte de la morphologie des particules, des effets du substrat et des conditions analytiques, plutôt que de se fier à un seul pic élémentaire pour déterminer la classification des matériaux.
3.3 Code de propreté des composants — CCC
Le code de propreté des composants (CCC) fournit une méthode standardisée pour représenter la distribution granulométrique.
Les particules sont assignées à des classes de taille prédéfinies, par exemple:
15–25 μm
25–50 μm
50–100 μm
100–150 μm
et autres gammes de tailles applicables
Les dénombrements de particules obtenus pour chaque classe de taille peuvent ensuite être représentés à l'aide d'un code de propreté ou d'un autre format de rapport normalisé spécifié par la réglementation applicable. normes de propreté ou selon les spécifications du client.
Les classes de taille exactes et les règles de déclaration doivent toujours être déterminées conformément à l'édition applicable de la norme et à la méthode d'évaluation de la propreté spécifiée.
3.4 Charge de contamination gravimétrique
L'analyse gravimétrique détermine la masse totale de contaminants extraits en mesurant l'augmentation de masse du filtre après filtration et séchage.
Les résultats peuvent être exprimés en utilisant des unités telles que:
mg/composant
mg/1 000 cm²
en fonction de la procédure de test applicable et des exigences en matière de rapports.
L'analyse gravimétrique est particulièrement utile lorsque la masse totale de contamination est importante, bien qu'elle ne fournisse pas les mêmes informations sur la taille et la morphologie des particules que l'analyse microscopique des particules.
Conclusion
L'objectif principal de propreté technique Il s'agit de transformer les risques de contamination microscopique en paramètres de qualité mesurables, classifiables et contrôlables.
Les contaminants à contrôler peuvent inclure des particules métalliques dures, des particules non métalliques dures, des particules polymères molles, des fibres et des résidus liquides ou filmogènes. Leur importance varie selon la conception du composant, le matériau, le procédé de fabrication, l'environnement d'exploitation et le mécanisme de défaillance.
Par exemple, les composants hydrauliques et de transmission peuvent exiger une attention particulière aux particules dures et à leur taille maximale. Les batteries haute tension et les systèmes électroniques peuvent nécessiter un contrôle strict de la contamination métallique conductrice. Parallèlement, les applications impliquant le revêtement, le collage, le soudage, l'optique ou d'autres procédés très sensibles à la surface peuvent accorder une plus grande importance aux résidus organiques, aux films et aux fibres fines.
Une gestion efficace de la propreté technique va donc au-delà de l'inspection finale. Elle requiert une combinaison d'extraction et de mesure standardisées, de classification des particules, d'analyse des sources de contamination, de contrôle des procédés et de mesures préventives.
En identifiant et en contrôlant avec précision les différents types de contamination, les fabricants peuvent réduire les risques de défaillance liés à la contamination et améliorer la fiabilité, la durabilité et la constance des produits industriels de précision.
FAQ
Q1 : Comment distingue-t-on techniquement les particules métalliques et non métalliques lors des tests de propreté ?
Dans l'analyse de la propreté technique selon des normes telles que VDA 19.1 et ISO 16232, la classification des particules peut impliquer la microscopie optique et, si nécessaire, l'analyse SEM-EDS.
Microscopie optique
Les systèmes optiques peuvent utiliser les caractéristiques de la lumière réfléchie, la morphologie et d'autres propriétés optiques pour distinguer les particules.
Les particules métalliques présentent généralement une réflexion plus forte et des caractéristiques optiques métalliques, tandis que les particules non métalliques peuvent présenter un comportement de réflexion, de transmission ou de polarisation différent selon leur composition.
Les systèmes automatisés d'inspection de la propreté peuvent utiliser des algorithmes de traitement d'images et des caractéristiques optiques pour classer les particules lors d'une analyse microscopique.
Analyse MEB-EDS
Pour les particules qui ne peuvent pas être classées de manière fiable à l'aide de méthodes optiques, la microscopie électronique à balayage combinée à la spectroscopie des rayons X à dispersion d'énergie (MEB-EDS) peut fournir des informations supplémentaires.
Le MEB fournit des informations à haute résolution sur la morphologie des particules, tandis que l'EDS identifie les signaux de rayons X caractéristiques associés aux éléments présents dans la région analysée.
Par exemple:
La présence de Fe peut indiquer une contamination par l'acier ou le fer.
Al peut indiquer une contamination à base d'aluminium.
La présence de Cu peut indiquer une contamination par du cuivre ou un alliage de cuivre.
Le silicium (Si) et l'oxygène (O) peuvent être associés à la silice ou à d'autres matériaux inorganiques contenant du silicium.
Le carbone et l'oxygène peuvent être présents dans de nombreux matériaux polymères ou organiques.
Étant donné que les résultats EDS peuvent être affectés par la taille des particules, le matériau du substrat, les revêtements et d'autres facteurs analytiques, l'identification des matériaux doit être basée sur l'interprétation combinée de la composition élémentaire, de la morphologie et des caractéristiques optiques.
Q2 : Pourquoi les fibres sont-elles définies et contrôlées séparément des particules conventionnelles dans les normes de propreté technique ?
La principale raison est que les fibres présentent des caractéristiques géométriques et des mécanismes de contamination significativement différents de ceux de la contamination particulaire classique.
Différentes caractéristiques géométriques
Les particules conventionnelles sont généralement caractérisées comme des objets particulaires tridimensionnels, et leur dimension maximale peut avoir une incidence directe sur leur capacité à traverser un espace spécifique ou à y être piégées.
Les fibres, en revanche, sont des structures allongées et flexibles présentant un rapport d'aspect élevé. Leur longueur peut être considérablement supérieure à leur largeur, ce qui leur permet de se comporter différemment lorsqu'elles pénètrent dans des espaces étroits ou des passages de fluides.
Différents mécanismes de défaillance
Les particules dures peuvent provoquer une usure abrasive, des dommages de surface ou un blocage mécanique.
Les fibres peuvent à la place:
Enveloppez les composants rotatifs ou mobiles
Se retrouver piégés dans les vannes ou les filtres
Pont au-dessus d'étroites ouvertures
Capturer les particules plus petites
Former des structures de contamination localisées qui restreignent le flux de fluide
Pour ces raisons, les normes de propreté applicables et les spécifications des clients peuvent définir des critères distincts pour les fibres, plutôt que de les traiter exactement de la même manière que les particules conventionnelles.
La définition spécifique des fibres, les limites dimensionnelles, la méthode de comptage et les exigences de rapport doivent toujours être déterminées à partir de l'édition applicable de l'ISO 16232, de la VDA 19.1 ou des spécifications pertinentes du client.

 English
 Français
 Русский
 Español
 Português
 عربي
 Obtenez un devis



 IPv6 RÉSEAU PRIS EN CHARGE

