Propreté technique : Comment éviter les erreurs de test (VDA 19.1 / ISO 16232)
Propreté technique est devenu un critère de qualité essentiel pour les composants de précision des secteurs automobile, des énergies nouvelles, hydraulique et aérospatial. De nombreux laboratoires sont confrontés à des résultats de tests incohérents, faussement élevés ou faibles, lors de ces tests. VDA 19.1 et ISO 16232 tests de propretéLa plupart des fluctuations de données proviennent de manipulations de laboratoire inadéquates plutôt que d'une contamination réelle des composants. Cet article présente des solutions pratiques pour éviter les erreurs courantes lors des tests de propreté technique.
Deux principaux types d'erreurs lors des tests de propreté technique
Les écarts constatés lors des tests se répartissent en deux catégories : la contamination de fond et l’hétérogénéité de l’extraction. La poussière externe, les résidus de fibres et les consommables sales entraînent généralement des valeurs de test plus élevées. Par ailleurs, un rinçage incomplet des trous borgnes et des cavités internes conduit à une sous-estimation de la contamination particulaire, ce qui fausse les résultats des tests de propreté.
Contrôle strict de l'environnement propre
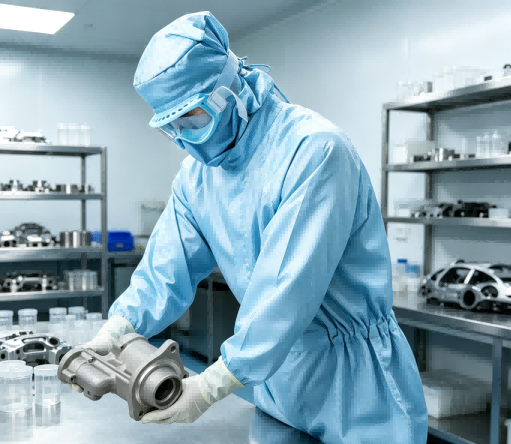
Tous procédures d'extraction de propreté technique L'opération doit être effectuée sous une hotte à flux laminaire de classe 5. La stabilité de la température et de l'humidité du laboratoire permet d'éviter l'adsorption d'électricité statique et les variations de pesée. Les opérateurs doivent porter une tenue de salle blanche standard et des gants en nitrile afin d'éviter toute contamination par des fibres d'origine humaine. L'isolation des zones d'usinage est essentielle pour prévenir la contamination croisée par les poussières.
Gestion normalisée des consommables et des conteneurs
Les solvants, récipients, pinces et membranes filtrantes non nettoyés sont les principales causes d'erreurs de fond dans Tests VDA 19.1Tous les outils doivent être rincés au solvant et parfaitement scellés avant utilisation. Les membranes filtrantes doivent être tenues uniquement par les bords. Lot tests à blanc sont obligatoires ; tout résultat vide dépassant la limite invalide l'ensemble des données de propreté.
Optimiser les processus d'extraction pour prévenir les écarts
Les paramètres de rinçage haute pression doivent être fixés avec précision afin de garantir l'extraction complète des particules sans endommager le substrat de la pièce. Les pièces délicates, telles que les composants en plastique et en métallurgie des poudres, nécessitent une durée et une puissance ultrasoniques limitées pour éviter le détachement artificiel de particules. Un rinçage secondaire complet des conteneurs et des canalisations assure le transfert intégral des particules vers les membranes filtrantes.
Pesage précis et analyse microscopique des particules
Pour les tests gravimétriques, les membranes filtrantes doivent être parfaitement équilibrées en température et en humidité avant la pesée afin d'éliminer les erreurs dues à l'humidité. Le comptage microscopique des particules exige des membranes planes et sans plis, ainsi qu'un étalonnage régulier du système pour éviter les particules manquées ou mal comptabilisées, garantissant ainsi une analyse précise de la propreté technique.
Système de contrôle qualité fiable pour des tests de propreté stables
Les laboratoires d'analyse de la propreté technique professionnels garantissent la cohérence des données grâce à des essais à blanc, des vérifications d'échantillons parallèles et un étalonnage périodique des équipements. Les essais comparatifs entre opérateurs permettent de réduire efficacement les erreurs manuelles et d'améliorer la répétabilité des inspections ISO 16232 et VDA 19.1.
Conclusion
Écurie tests de propreté technique dépend d'environnements standardisés, de consommables qualifiés, de flux de travail d'extraction fixes et de procédures strictes contrôle de qualitéL’élimination des erreurs de laboratoire garantit des résultats de propreté authentiques, reproductibles et fiables, aidant ainsi les fabricants à améliorer la fiabilité des composants et à éviter les risques de pannes mécaniques et électriques.
FAQ
Q1 : Pourquoi les résultats des tests de propreté VDA 19.1 et ISO 16232 varient-ils d'un laboratoire à l'autre ?
A : Différences dans test de propreté technique Les résultats obtenus entre laboratoires sont généralement dus à des variations dans le contrôle environnemental, la propreté des consommables, les procédures d'extraction et les pratiques des opérateurs. Même en respectant les normes VDA 19.1 ou ISO 16232, des facteurs tels que la contamination de fond, une extraction insuffisante des particules, des paramètres de rinçage non uniformes et des différences dans les méthodes d'analyse des particules peuvent influencer les résultats finaux. Par conséquent, des tests à blanc rigoureux, des processus d'extraction standardisés et un étalonnage régulier des équipements sont essentiels pour garantir des données de propreté fiables et comparables.
Q2 : Comment les fabricants peuvent-ils améliorer la répétabilité des tests de propreté technique ?
A: Les fabricants peuvent améliorer la reproductibilité des tests de propreté en mettant en place un système de contrôle qualité complet. Les mesures clés comprennent le maintien d'un environnement propre et contrôlé, l'utilisation de consommables qualifiés à faible bruit de fond, la définition de paramètres d'extraction fixes pour différents types de composants, la réalisation de tests à blanc réguliers et la conduite de tests comparatifs entre opérateurs. Pour les composants complexes comportant des canaux ou des cavités internes, le choix d'une méthode d'extraction appropriée est également essentiel pour garantir la collecte et l'analyse efficaces de toutes les particules pertinentes.

 English
 Français
 Русский
 Español
 Português
 عربي
 Obtenez un devis



 IPv6 RÉSEAU PRIS EN CHARGE

