Qu’est-ce que la norme de propreté technique ISO 16232 ?
Aperçu
Dans le monde moderne fabrication automobile et industries d'équipements haut de gamme, propreté technique La contamination particulaire résiduelle est devenue un indicateur de qualité essentiel, influençant les performances, la fiabilité et la durée de vie des composants. Avec le développement continu des systèmes d'injection haute pression à rampe commune, des composants hydrauliques de précision et des systèmes de batteries, moteurs et commandes électroniques des véhicules à énergies nouvelles, visant une intégration et une précision accrues, cette contamination peut entraîner le grippage des composants, une usure anormale, des fuites, des courts-circuits électriques, voire une panne du système.
ISO 16232 «Véhicules routiers — Propreté des composants et des systèmes« » est une norme internationale importante utilisée dans le industrie automobile pour la propreté technique évaluation. Il fournit un cadre normalisé pour la détection des particules résiduelles dans composants et systèmes automobilesGrâce à une extraction contrôlée, une filtration, une analyse des particules et un compte rendu standardisé des résultats, les fabricants peuvent quantifier les niveaux de contamination, identifier les sources de contamination, optimiser les processus de nettoyage et établir des exigences de propreté tout au long de la chaîne d'approvisionnement.
Cet article présente le développement de la norme ISO 16232:2018, un document clé. procédures de test de propreté, extraction de particules et méthodes d'analyse, l'expression des résultats de propreté et ses applications dans les industries automobile, des véhicules à énergies nouvelles, hydraulique et de la fabrication de précision. Il aide les fabricants, les laboratoires d'essais et les fournisseurs de composants à mieux comprendre les exigences fondamentales de tests de propreté technique.
1. Développement de la norme ISO 16232 et comparaison avec les normes connexes
1.1 De la structure multipartite de l'ISO 16232:2007 à l'ISO 16232:2018
La norme ISO 16232:2007 originale adoptait une structure en plusieurs parties, de la partie 1 à la partie 10. Ces parties traitaient séparément de la terminologie, des méthodes d'extraction, des procédures de filtration, de l'analyse des particules et de la présentation des résultats relatifs à tests de propreté des composants.
Cette structure cloisonnée permettait de décrire chaque procédure de test en détail. Cependant, dans la pratique, les utilisateurs devaient souvent se référer simultanément à plusieurs éléments, ce qui augmentait la complexité lorsque les laboratoires établissaient des procédures de test complètes ou que les entreprises élaboraient des spécifications internes de propreté.
La norme ISO 16232:2018 a réorganisé et intégré le système normatif initial. La nouvelle version intègre les définitions, la manipulation des échantillons, l'extraction des contaminants, le prélèvement des particules, les méthodes d'analyse et l'expression des résultats dans un cadre technique plus cohérent.
Cette révision ne consistait pas simplement en une combinaison des dix parties précédentes. Elle réorganisait plutôt la logique des tests et les exigences techniques afin de mieux répondre aux besoins d'évaluation de la propreté des composants automobiles modernes.
D'un point de vue pratique, la norme ISO 16232:2018 se concentre sur une question fondamentale :
Comment extraire efficacement les contaminants résiduels représentatifs d'un composant sans en modifier l'état initial, et comment évaluer quantitativement ces contaminants à l'aide de méthodes d'analyse reproductibles ?
Donc, tests de propreté technique Il ne s'agit pas simplement de « laver un composant et de compter les particules ». C'est un processus d'évaluation complet comprenant la validation de la méthode d'extraction, la collecte des contaminants, l'analyse des particules, l'évaluation des données et le contrôle de la qualité.
1.2 Relation entre la norme ISO 16232 et la norme VDA 19.1
Dans l'industrie automobile, les normes ISO 16232 et VDA 19.1, publiées par l'Association allemande de l'industrie automobile (VDA), sont deux spécifications couramment citées en matière de gestion de la propreté technique.
Les deux normes partagent des principes similaires concernant :
· évaluation de la propreté technique ;
· extraction de particules ;
· analyse des contaminants ;
· évaluation de la taille des particules ;
· Rapport des résultats de propreté.
C’est pourquoi ils sont fréquemment abordés ensemble dans les chaînes d’approvisionnement automobiles.
Cependant, les normes ISO 16232 et VDA 19.1 ne sont pas identiques.
La norme ISO 16232 fait partie du système de normes internationales, tandis que la norme VDA 19.1 est une directive industrielle élaborée par l'association allemande de l'automobile. Des différences peuvent exister concernant les méthodes d'essai, les exigences en matière d'équipement, les procédures de validation et les détails d'application technique.
Il n'est donc pas correct de supposer simplement que :
« La conformité à la norme ISO 16232 implique automatiquement la conformité à la norme VDA 19.1. »
Dans la pratique, les constructeurs automobiles ou les clients spécifient généralement les normes et les conditions de test requises par le biais de dessins, d'accords techniques, de spécifications de propreté ou d'exigences d'inspection.
Lors de la mise en place d'un processus de contrôle de propreté, les laboratoires et les fournisseurs doivent d'abord déterminer la norme applicable et les paramètres de test en fonction des exigences du client.
2. Processus de contrôle de la propreté technique de base selon la norme ISO 16232:2018
Les essais de propreté technique ISO 16232 peuvent être compris à travers trois grandes étapes techniques :
Extraction de particules → Analyse des particules → Expression du résultat
Dans les procédures de laboratoire réelles, la filtration et la collecte des particules se situent entre l'extraction et l'analyse et jouent un rôle essentiel pour garantir des résultats de test précis.
L’objectif de l’ensemble du processus n’est pas simplement d’obtenir un « dénombrement de particules », mais d’établir une relation représentative entre les contaminants présents sur un composant et les données analytiques finales.
Par conséquent, les facteurs suivants influent directement sur le résultat final de propreté :
· efficacité de la méthode d'extraction ;
· contrôle de la contamination des blancs ;
· stabilité des procédures de filtration ;
· validation du système d'analyse des particules.
2. Processus de contrôle de la propreté technique selon la norme ISO 16232:2018
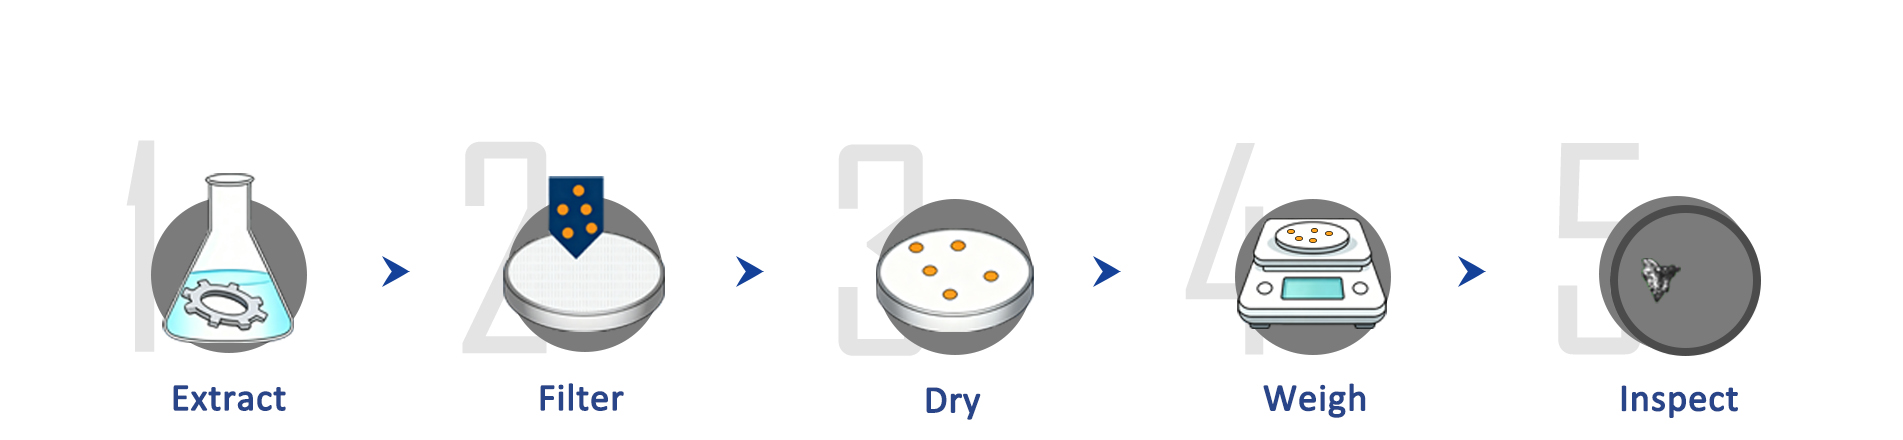
Les essais de propreté technique ISO 16232 comprennent principalement quatre étapes clés :
Extraction des particules → Filtration → Analyse des particules → Rapport des résultats
L'objectif n'est pas simplement de compter les particules, mais d'obtenir des données représentatives de la contamination des composants grâce à un processus de test contrôlé et reproductible.
La précision des résultats de propreté dépend de plusieurs facteurs, notamment :
· choix de la méthode d'extraction ;
· contrôle de la contamination pendant les essais ;
· procédure de filtration ;
· Méthode d'analyse des particules.
2.1 Méthodes d'extraction de particules
L'extraction des particules est la première et l'une des étapes les plus importantes des essais selon la norme ISO 16232. Son but est d'éliminer les contaminants mobiles des surfaces des composants, des cavités internes et des canaux, et de les recueillir sur une membrane filtrante en vue de leur analyse.
La méthode d'extraction doit être choisie en fonction de la structure du composant, des caractéristiques du matériau, de l'emplacement de la contamination et des exigences du client.
Les méthodes d'extraction courantes comprennent :
Rinçage sous pression
Le rinçage sous pression utilise une pression et un débit de liquide contrôlés pour éliminer les particules des surfaces des composants ou des passages internes.
Il est couramment utilisé pour :
· composants hydrauliques ;
· corps de vannes ;
· corps de pompe ;
· pipelines;
· Pièces automobiles avec canaux internes.
La pression, le débit, la durée de rinçage et la direction doivent être contrôlés afin de garantir des résultats reproductibles.
Extraction ultrasonique
L'extraction par ultrasons utilise les effets de cavitation pour améliorer l'efficacité d'élimination des particules et convient aux composants petits ou complexes où les contaminants sont difficiles à éliminer par les méthodes conventionnelles.
Cependant, une énergie ultrasonique excessive peut endommager les surfaces ou les revêtements et introduire des particules supplémentaires. Par conséquent, les paramètres ultrasoniques doivent être validés en fonction des caractéristiques des composants.
Rinçage interne et extraction d'air
Pour les composants dotés de structures internes complexes, tels que les pièces de contrôle des fluides et les canalisations, le rinçage interne ou l'extraction par circulation peuvent aider à éliminer les contaminants cachés à l'intérieur des canaux.
Pour les composants ne pouvant être nettoyés par voie liquide, tels que certains assemblages électroniques ou composants secs, une extraction d'air contrôlée peut être utilisée pour collecter les particules libérées.
2.2 Validation de l'extraction et contrôle de la contamination
Avant les tests de routine, la méthode d'extraction doit être validée afin de confirmer qu'elle peut éliminer efficacement les contaminants amovibles sans générer de particules artificielles.
Une méthode de validation couramment utilisée est le test de décroissance, qui consiste à extraire plusieurs fois le même composant. Lorsque la quantité de contaminants extraits diminue progressivement et atteint un niveau stable, les conditions d'extraction peuvent être considérées comme appropriées.
En outre, Contrôle de valeur vide est essentiel dans les tests de propreté technique. La contamination de fond peut provenir de :
· environnement de laboratoire ;
· liquides de nettoyage ;
· membranes filtrantes ;
· équipement;
· conteneurs;
· Manipulation par l'opérateur.
La maîtrise de la contamination des échantillons témoins garantit que le résultat final de propreté représente le composant lui-même plutôt que le processus de test.
3. Méthodes d'analyse des particules selon la norme ISO 16232
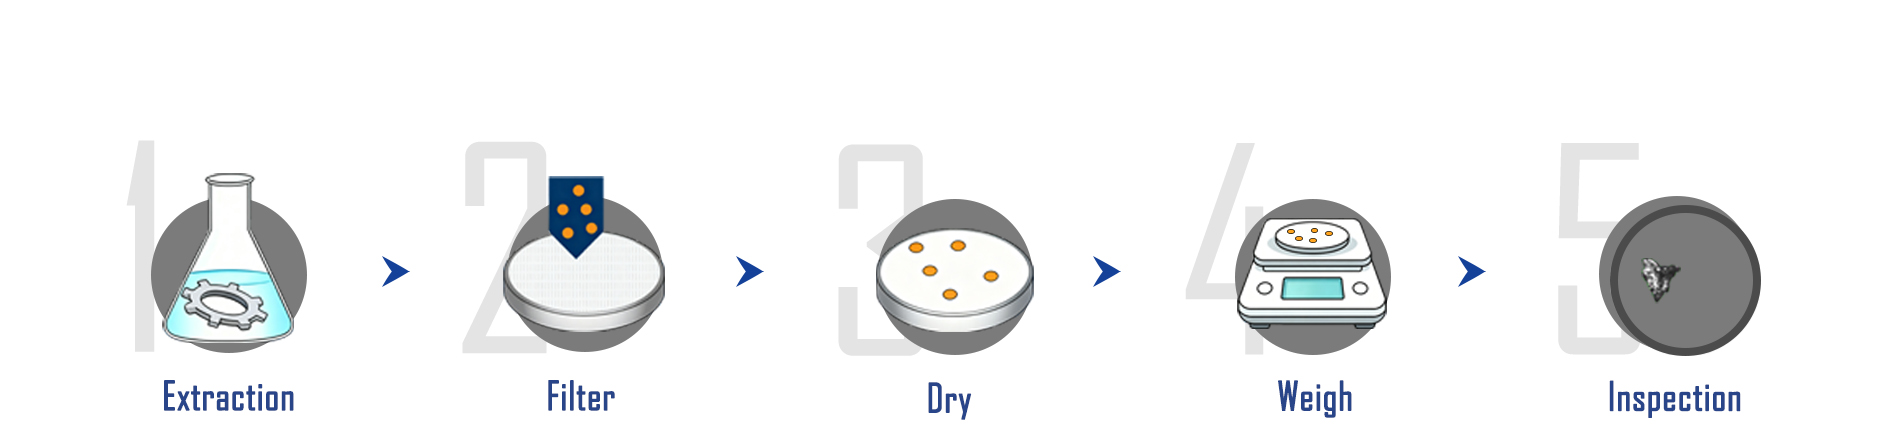
Après extraction, le liquide contaminé est filtré et les particules sont recueillies sur une membrane filtrante. Différentes méthodes d'analyse peuvent ensuite être sélectionnées en fonction des exigences de propreté.
3.1 Analyse gravimétrique
L'analyse gravimétrique mesure la masse totale des contaminants collectés en comparant la différence de poids de la membrane filtrante avant et après filtration.
Les résultats typiques incluent :
· mg/composant ;
· mg/1000 cm².
Cette méthode permet d'obtenir un niveau de contamination global, mais ne permet pas d'identifier la taille, la quantité ou la morphologie des particules individuelles.
3.2 Analyse microscopique automatisée
La microscopie optique automatisée est largement utilisée pour l'analyse détaillée des particules.
Le système peut identifier :
· nombre de particules ;
· taille des particules ;
· morphologie des particules ;
· distribution des particules ;
· caractéristiques réfléchissantes.
Le diamètre maximal de Feret est couramment utilisé pour évaluer la taille des particules et identifier les particules critiques susceptibles de provoquer un blocage, une usure ou des problèmes fonctionnels.
Les particules peuvent également être classées selon leurs caractéristiques optiques, telles que :
· particules réfléchissantes ;
· particules non réfléchissantes ;
· fibres.
Il convient de noter que la classification optique ne reflète pas toujours la composition réelle du matériau. Pour les particules critiques, des analyses complémentaires peuvent être nécessaires.
3.3 Analyse MEB/EDX pour l'identification des particules
Lorsque des particules anormales ou critiques sont détectées, l'analyse SEM/EDX peut être utilisée pour des investigations plus approfondies.
La microscopie électronique à balayage (MEB) fournit des informations détaillées sur la morphologie des particules, tandis que la spectroscopie EDX identifie la composition élémentaire, aidant ainsi à déterminer les sources de contamination possibles.
Par exemple:
· La présence de particules de fer peut indiquer un usinage ou une usure de l'acier ;
· Les particules d'aluminium peuvent provenir du traitement des alliages d'aluminium ;
· Les particules de cuivre peuvent être liées à des composants ou équipements en cuivre.
MEB/EDX Elle aide les fabricants à identifier les sources de contamination et à améliorer les processus de fabrication, mais elle ne remplace pas la procédure complète de test de propreté ISO 16232.
FAQ
Q1 : Que teste principalement la norme ISO 16232 ?
La norme ISO 16232 est principalement utilisée pour évaluer la propreté technique des composants et systèmes des véhicules routiers. Elle emploie des méthodes d'extraction contrôlée pour éliminer les contaminants mobiles des composants et analyse les particules collectées en fonction de leur quantité, de leur taille, de leur masse et d'autres caractéristiques.
Q2 : Pourquoi la validation de la méthode d'extraction est-elle requise dans les tests de propreté ISO 16232 ?
Étant donné que les différents composants ont des structures et des matériaux différents, une même méthode d'extraction peut ne pas convenir à tous les produits.
Si l'intensité d'extraction est insuffisante, des contaminants importants risquent de ne pas être éliminés efficacement du composant. Si elle est excessive, elle peut entraîner la formation de particules anormales provenant du substrat, du placage ou du revêtement du composant.
Par conséquent, les conditions d'extraction doivent être validées par des méthodes telles que le test de dégradation, et ce n'est qu'après avoir confirmé la stabilité et la répétabilité de la méthode qu'elles doivent être appliquées aux tests de propreté de routine.
 English
 Français
 Русский
 Español
 Português
 عربي
 Obtenez un devis


 IPv6 RÉSEAU PRIS EN CHARGE